粉末涂装车间里,喷枪吐粉不均、换色清枪耗掉半小时、升降机抖动导致膜厚偏差超过15μm——这些问题几乎都指向同一件事:设备的核心参数是否匹配你的工件与产能。以静电喷塑为例,行业实测数据显示,喷枪输出电压稳定在60-80kV区间时,粉末一次上粉率可达65%-75%;若电压波动超过10%,上粉率会骤降至50%以下,落地粉与回收系统负荷成倍增加。另一组数据来自涂装产线改造统计:采用自动变频升降机替代固定式往复机构后,单班产能平均提升18%-22%,膜厚均匀性标准差从4.2μm收窄至2.6μm以内。这些数字背后,是喷塑设备从"能喷"到"喷得稳、省得下"的分水岭。
手动静电喷塑机的真实使用场景
以鲁西北一家年处理3万件金属货架的加工厂为例,其原有手动喷房依赖人工控制枪距与出粉量,换色时需拆解粉泵、清理粉管,单次耗时约25分钟,日换色4次即损失近1.7小时有效工时。后引入内置式高压静电发生器与不锈钢粉桶配置的手动静电喷塑机、自动静电喷塑设备、升降机、喷塑机周边配件,配合粉末闭路回收系统,换色清理时间压缩至8分钟以内,粉末综合利用率从78%提升至91%,按年用粉12吨计算,仅粉末成本一项年节省约4.6万元。这一案例说明,手动设备并非低效代名词,关键在于核心部件是否具备稳定输出与快速切换能力。
自动静电喷塑设备与升降机的协同逻辑
当工件长度超过1.5米或批量连续生产时,人工持枪的往复一致性会明显下降。自动变频升降机(往复机)通过可编程行程与速度曲线,使喷枪在200-1200mm/s范围内平稳换向,配合自动静电喷塑设备的出粉同步信号,可将膜厚极差控制在±5μm以内。对于需要兼顾小批量多品种与大批量长工件的企业,手动静电喷塑机、自动静电喷塑设备、升降机、喷塑机周边配件服务提供的组合方案更具弹性——手动工位处理异形件,自动线负责标准件,升降机与回收系统共用,避免重复投资。此外,粉泵、线路板、内置式倍压模块等易损件的规格匹配度直接影响停机频率,选用如20cr等耐磨材质的关键部件,可延长粉泵转子寿命约30%。
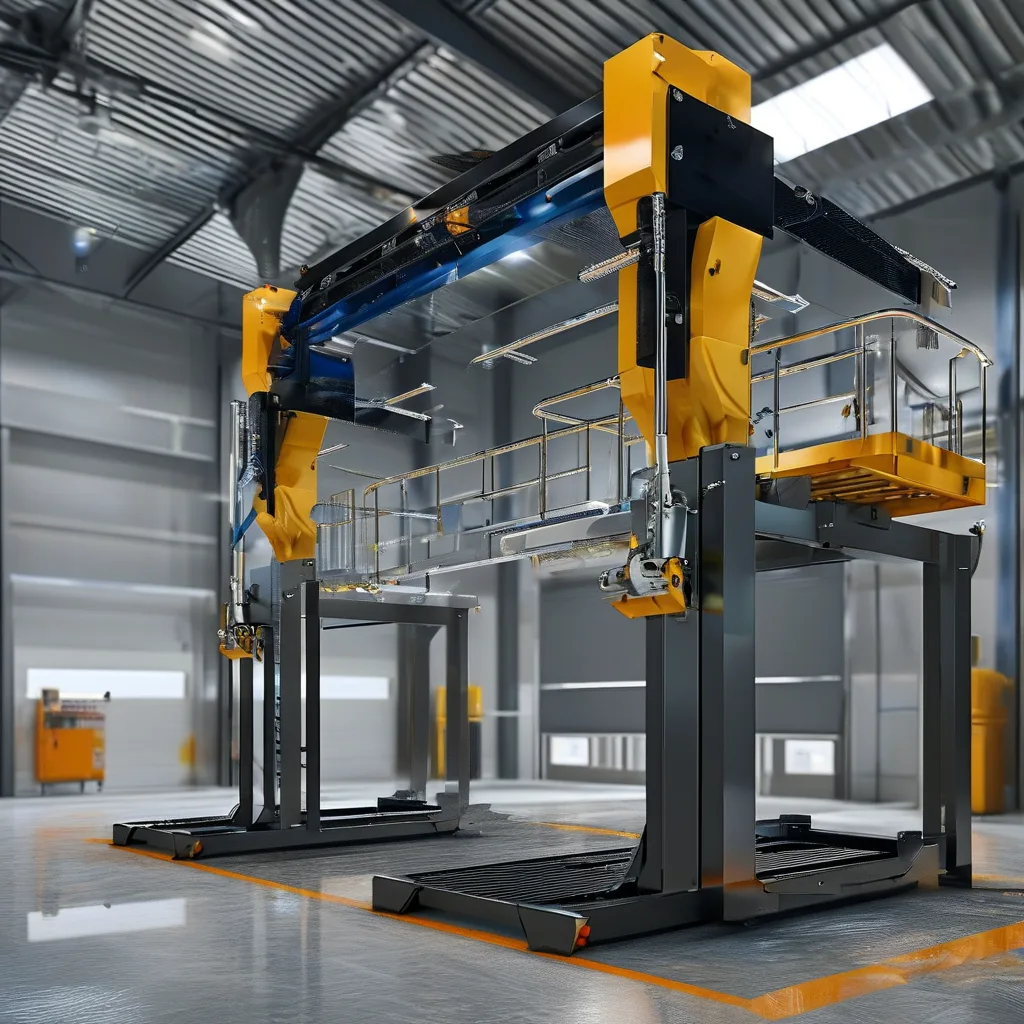
配件与回收系统决定长期运行成本
很多涂装车间在采购时关注主机价格,却忽略粉末闭路回收系统的风量匹配。行业经验表明,回收风量低于喷房截面积的0.6m/s截面风速时,溢粉率会上升12%-15%。德州傲海涂装设备有限公司在整线交付中同步核算回收管路压损与滤芯更换周期,帮助用户将单件涂装综合成本控制在合理区间。从手动喷枪到自动往复升降机,从静电发生器到不锈钢粉桶,选型逻辑始终围绕粉末利用率、换色效率与膜厚稳定性三项指标展开,而非单纯比较设备单价。